Artykuł sponsorowany
Dlaczego przygotowanie powierzchni przesądza o trwałości dekoracji na opakowaniach z PET i rPET
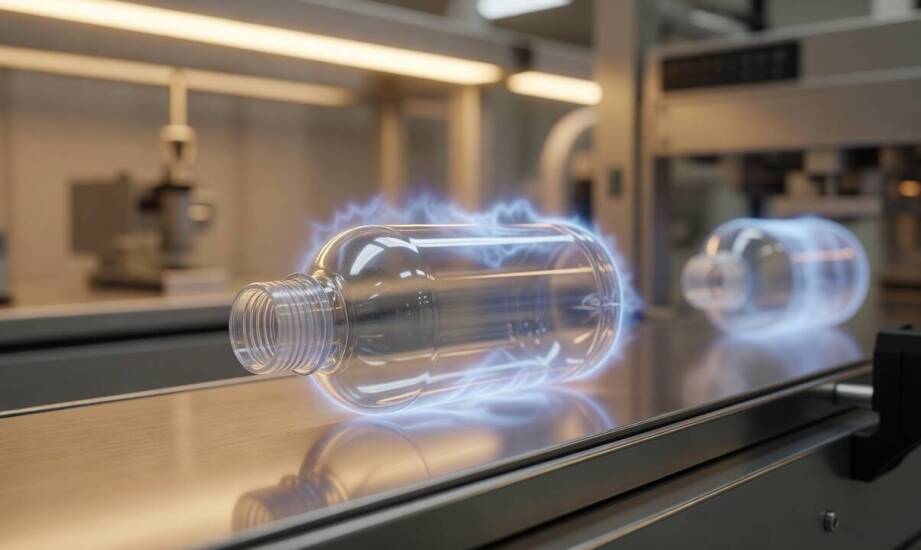
Atrakcyjna próbka zdobiona metodą hot-stampingu lub sitodruku często prezentuje się doskonale podczas początkowej weryfikacji. W kolejnych partiach produkcyjnych ta sama dekoracja może odchodzić, blaknąć lub pękać po zaledwie kilku tygodniach użytkowania opakowania przez konsumenta. Rozbieżność ta wynika najczęściej z niedostatecznego przygotowania powierzchni przed właściwym procesem nakładania farby czy folii. Oczekiwania rynku kosmetycznego i chemicznego wymuszają idealną prezencję produktu przez cały cykl jego życia, co sprawia, że odporność nadruku staje się równie istotna jak sam kształt docelowej butelki.
Przeczytaj również: Jak uzyskać świadectwo energetyczne dla swojego budynku?
Czystość, energia powierzchniowa i stabilność wymiarowa
Czystość powierzchni decyduje o bezpośrednim kontakcie farby lub kleju z materiałem. Resztki oleju, niewidoczny gołym okiem pył czy mikroskopijne pozostałości środków antyadhezyjnych z formy wtryskowej tworzą barierę uniemożliwiającą trwałe wiązanie chemiczne. Nawet bardzo cienka warstwa zanieczyszczeń powoduje, że ostateczna przyczepność spada znacznie poniżej podstawowych wymagań użytkowych. Opakowanie poddawane jest później tarciu podczas transportu i codziennego użytkowania, dlatego każda skaza na styku warstw ujawni się bardzo szybko.
Przeczytaj również: Najpopularniejsze artykuły biurowe dostępne w Warszawie
Energia powierzchniowa bezpośrednio wpływa na zwilżanie podłoża przez aplikowaną farbę. Nieobrobiony poliester wykazuje zazwyczaj poziom rzędu 42–46 dyn/cm, choć w praktyce dokładne wartości zależą od specyfiki materiału i konkretnego procesu. Po zastosowaniu obróbki koronowej lub plazmowej parametr ten przeważnie wzrasta do około 54 dyn/cm. Odpowiednia polaryzacja wierzchniej warstwy tworzywa gwarantuje solidne połączenie z atramentami i foliami. Stabilność wymiarowa samej butelki gwarantuje z kolei równomierny nacisk roboczy matrycy na całej płaszczyźnie. Odkształcenia wynikające z nierównomiernego chłodzenia preformy prowadzą do powstawania miejscowych braków w nałożonym wzorze.
Przeczytaj również: Jak producenci tektury minimalizują swój wpływ na środowisko?
Tworzywa takie jak standardowy PET oraz materiały z recyklingu reagują zupełnie inaczej na identyczny zestaw parametrów obsługiwanej maszyny. Surowiec pierwotny charakteryzuje się bardzo przewidywalnymi właściwościami fizycznymi. Przetworzony rPET bywa jednak obciążony śladami dodatków, które obniżają wyjściową energię powierzchniową lub wywołują lokalne wahania grubości ścianki. Zmienność strumienia odpadów trafiających do recyklingu sprawia, że udziały frakcji PCR wymagają nierzadko dodatkowej modyfikacji chemicznej farb. Dopiero odpowiednia adaptacja procedur pozwala osiągnąć odporność na ścieranie równą tradycyjnym tworzywom.
Parametry procesu i metody weryfikacji adhezji
Skuteczne utrzymanie stałych wartości temperatury maszyny, siły nacisku oraz czasu kontaktu rzutuje na ostateczną jakość wizualną wyrobu. Temperatura matrycy w technice hot-stampingu mieści się najczęściej w szerokim przedziale 100–180°C, ale finalny zakres musi zostać ściśle dopasowany do grubości oraz rodzaju dekorowanego materiału. W sitodruku kluczową rolę odgrywa z kolei bezwzględnie równe suszenie poszczególnych warstw farby UV lub rozpuszczalnikowej. Zmiana chociażby jednego parametru w trakcie trwania długiej serii produkcyjnej błyskawicznie pogarsza adhezję i wymusza ponowną kalibrację linii.
Kompleksowe przygotowanie podłoża to nieodzowny etap obejmujący staranne odtłuszczenie, aktywację powierzchniową i weryfikację geometrii profilu. Rygorystyczne trzymanie się tych wytycznych sprawia, że dekorowanie opakowań zyskuje na stuprocentowej powtarzalności. Zakłady posiadające zaawansowany park maszynowy integrują proces zdobienia w bliskim sąsiedztwie linii wtryskowych. Jako wieloletni producent w branży przetwórstwa tworzyw, NOVO-PAK wykonuje takie aplikacje na butelkach oraz słoikach bezpośrednio w miejscu ich wytwarzania. Takie ułożenie ciągów technologicznych eliminuje ryzyko wtórnego zanieczyszczenia detali podczas transportu międzyzakładowego.
Staranne zatwierdzenie próbki wzorcowej i ciągła kontrola początkowych sztuk z każdej zmiany produkcyjnej ograniczają ryzyko powstawania kosztownych masowych braków. Pomiary wskaźnikami napięcia powierzchniowego pozwalają szybko ocenić gotowość materiału do przyjęcia farby. Dodatkowa wizualna ocena przyczepności przy użyciu znormalizowanych taśm testowych oraz analiza odporności na zarysowania weryfikują realną siłę wiązania. Przeprowadzanie testów starzeniowych w podwyższonej wilgotności ujawnia natomiast wszelkie ukryte wady, zanim zapakowany produkt trafi na półki sklepowe.
Właściwe przygotowanie tworzywa decyduje o trwałości nadruku znacznie częściej niż sama wytypowana technika zdobienia. Nawet najdroższa folia transferowa czy zaawansowana farba polimerowa nie zapewnią oczekiwanej odporności mechanicznej i chemicznej, jeżeli powierzchnia butelki nie zostanie wcześniej dogłębnie oczyszczona, aktywowana i sprawdzona pod kątem geometrii. Dbałość o parametry fizyczne podłoża przekłada się bezpośrednio na nienaganny wygląd opakowania w środowisku domowym docelowego konsumenta.
Kategorie artykułów
Polecane artykuły

Jak lumpeksy przyczyniają się do rozwoju zrównoważonego?
Lumpeksy, czyli sklepy z odzieżą używaną, odgrywają kluczową rolę w promowaniu zrównoważonego rozwoju. Dzięki sprzedaży starannie wyselekcjonowanych ubrań przyczyniają się do zmniejszenia ilości odpadów tekstylnych oraz wspierają ekologiczne podejście do konsumpcji. Warto przyjrzeć się ich wpływowi

Znaczenie różnorodnych form zajęć w codziennym życiu dla pensjonariuszy
Różnorodne formy zajęć dla seniorów odgrywają kluczową rolę w ich codziennym życiu, wpływając na samopoczucie, aktywność oraz integrację społeczną. Dzienny Dom Pomocy Dla Seniorów “STOKROTKA” oferuje szeroki wachlarz usług, które angażują pensjonariuszy i poprawiają jakość życia. W kontekście opieki